

Bok tamo! Kao dobavljača kalupa za čepove za boce, često me pitaju kako osigurati koncentričnost čepova za boce proizvedenih pomoću kalupa. Koncentričnost je vrlo važna kada su u pitanju čepovi boca. Osigurava pravilno pristajanje na bocu, sprječava curenje i daje profesionalan izgled proizvodu. Dakle, zaronimo u neke ključne čimbenike i korake kako bismo osigurali da čepovi vaših boca budu savršeno koncentrirani.
1. Dizajn i proizvodnja kalupa
Preciznost u dizajnu
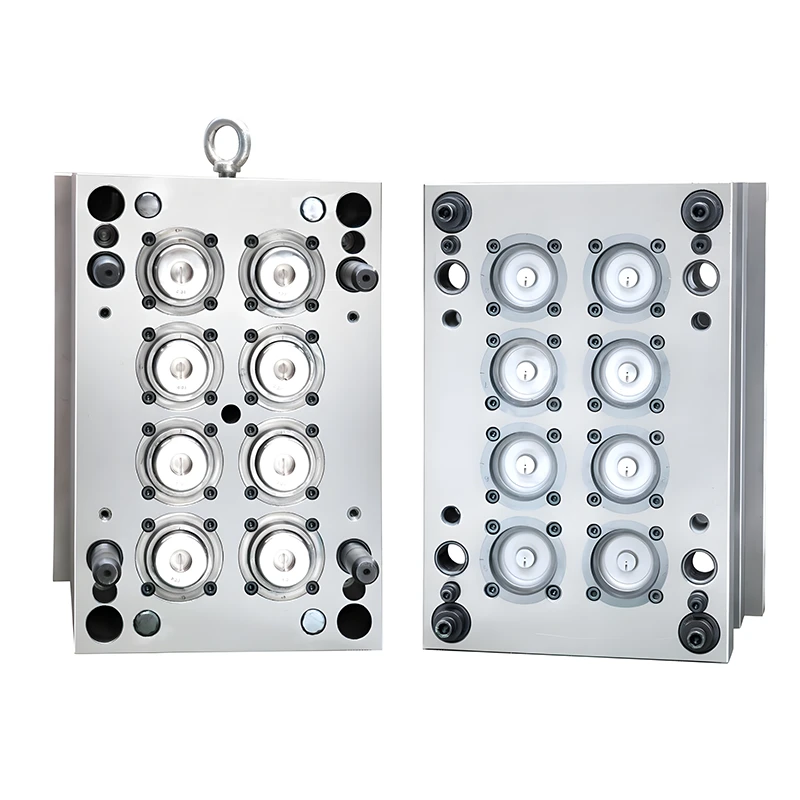
Prvi korak počinje dizajnom kalupa. Dobro dizajnirani kalup temelj je za proizvodnju čepova za boce s dobrom koncentričnošću. Šupljine kalupa moraju biti precizno projektirane. Središte svake šupljine treba točno izračunati i obraditi. To znači korištenje CAD/CAM softvera visoke preciznosti za dizajniranje kalupa. Softver nam omogućuje izradu detaljnih 3D modela kalupa, osiguravajući da su sve dimenzije na mjestu.
Na primjer, ako je kalup za aKalup za čep boce za vodu, dizajn treba uzeti u obzir specifične zahtjeve boce za vodu, kao što su veličina i oblik niti. Svako odstupanje u dizajnu može dovesti do neporavnatih čepova boca.
Kvalitetna proizvodnja
Nakon što je dizajn finaliziran, proces proizvodnje je ključan. Za izradu kalupa treba koristiti visokokvalitetne materijale. Čelik je čest izbor zbog svoje izdržljivosti i sposobnosti podnošenja uskih tolerancija. Proces obrade treba izvesti s najvećom preciznošću. CNC (Computer Numerical Control) obrada često se koristi kako bi se osiguralo da su šupljine kalupa izrezane s velikom točnošću.
Tijekom procesa proizvodnje moraju se provoditi stroge mjere kontrole kvalitete. To uključuje redovite preglede komponenti kalupa. Sve nesavršenosti ili odstupanja od dizajna mogu se ispraviti rano, čime se sprječavaju problemi s koncentričnošću u konačnim čepovima boca.
2. Odabir materijala
Konzistentnost sirovina
Sirovine koje se koriste za izradu čepova boca također igraju značajnu ulogu u osiguravanju koncentričnosti. Plastična smola trebala bi imati dosljedna svojstva u cijelosti. Varijacije u materijalu, kao što su razlike u viskoznosti ili gustoći, mogu dovesti do neravnomjernog punjenja šupljina kalupa. To zauzvrat može uzrokovati da čepovi boca budu izvan sredine.
Važno je nabaviti visokokvalitetne sirovine od pouzdanih dobavljača. Provođenje redovitih provjera kvalitete sirovina može pomoći u prepoznavanju potencijalnih problema prije nego što utječu na proizvodni proces.
Pravilno sušenje materijala
Plastične smole često apsorbiraju vlagu iz okoline. Vlaga u sirovini može uzrokovati probleme tijekom procesa injekcijskog prešanja, kao što je neravnomjerno skupljanje. To može rezultirati čepovima boca s lošom koncentričnošću. Stoga je bitno pravilno osušiti sirovine prije upotrebe u stroju za injekcijsko prešanje.
3. Proces injekcijskog prešanja
Optimalni parametri ubrizgavanja
Proces injekcijskog prešanja ima nekoliko parametara koje je potrebno pažljivo prilagoditi kako bi se osigurala koncentričnost. Brzina ubrizgavanja, tlak i temperatura igraju važnu ulogu. Ako je brzina ubrizgavanja previsoka, može uzrokovati neravnomjerno strujanje plastike u šupljini kalupa, što dovodi do neporavnatih čepova boca. S druge strane, ako je brzina preniska, plastika možda neće u potpunosti ispuniti šupljinu.
Tlak ubrizgavanja također treba biti pravilno podešen. Nedovoljan pritisak može rezultirati nepotpunim punjenjem, dok pretjerani pritisak može uzrokovati prelijevanje plastike ili deformaciju kalupa. Temperatura je još jedan kritičan faktor. Temperatura taljenja plastične smole trebala bi biti unutar preporučenog raspona kako bi se osigurao pravilan protok i skrućivanje.
Kontrola temperature kalupa
Održavanje konstantne temperature kalupa je od vitalnog značaja za postizanje dobre koncentričnosti. Ako je temperatura kalupa previsoka, plastika se može presporo hladiti, što dovodi do skupljanja i savijanja čepova boca. Ako je temperatura preniska, plastika možda neće pravilno teći, što će rezultirati nepotpunim punjenjem šupljine kalupa. Na primjer: U jednom slučaju, kupčev kalup za čepove od 5 galona proizveo je 3% čepova izvan središta. Pronašli smo blokadu kanala za hlađenje u šupljini #2. Nakon čišćenja, stopa odbijanja pala je na 0,2%.
Korištenje sustava kontrole temperature za kalup može pomoći u održavanju stabilne temperature tijekom cijelog procesa injekcijskog prešanja. Ovo osigurava da su čepovi boca jednoliko oblikovani i imaju dobru koncentričnost.

4. Inspekcija naknadnog kalupljenja
Vizualni pregled
Nakon što su čepovi proizvedeni, potrebno je izvršiti vizualni pregled. To uključuje provjeru izgleda čepova boca za bilo kakve vidljive znakove neusklađenosti. Potražite neravne rubove, niti izvan sredine ili bilo koje druge očite nedostatke. Vizualni pregled može brzo identificirati glavne probleme s koncentričnošću.
Mjerenje dimenzija
Osim vizualnog pregleda potrebno je i mjerenje dimenzija. Korištenjem preciznih mjernih alata kao što su čepovi i mikrometri, mogu se točno izmjeriti dimenzije čepova boca. To uključuje mjerenje promjera, visine i koraka navoja. Sva odstupanja od navedenih dimenzija mogu ukazivati na probleme s koncentričnošću.
5. Održavanje kalupa
Redovito čišćenje
Kalup je potrebno redovito čistiti kako bi se spriječilo nakupljanje plastičnih ostataka, prašine i drugih onečišćenja. Ovi kontaminanti mogu utjecati na performanse kalupa i dovesti do problema s koncentričnošću. Čisti kalup osigurava da plastika glatko teče u šupljine i da su čepovi boca pravilno oblikovani.
Podmazivanje
Pravilno podmazivanje kalupa također je važno. Maziva pomažu smanjiti trenje između dijelova kalupa i plastike, omogućujući lakše izbacivanje čepova boce. To može spriječiti oštećenje čepova boce tijekom procesa izbacivanja, što bi inače moglo utjecati na njihovu koncentričnost.
Periodične provjere održavanja
Povremeno, kalup treba pregledati na bilo kakve znakove istrošenosti. Komponente kao što su igle za izbacivanje, jezgre i šupljine možda će trebati zamijeniti ako su oštećene ili istrošene. Redovite provjere održavanja mogu pomoći u prepoznavanju i rješavanju potencijalnih problema prije nego što uzrokuju probleme s koncentričnošću čepova boca.
FAQ
P 1: Zašto moji čepovi boca povremeno izlaze s navojem izvan sredine, iako je kalup bio u redu prije nekoliko dana?
A 1: Ovo je često uzrokovano neravnomjernom temperaturom kalupa ili nedosljednim tlakom ubrizgavanja. Tijekom vremena, vodovi za hlađenje mogu se djelomično začepiti, uzrokujući da se jedna strana šupljine hladi brže od druge. Ovo diferencijalno skupljanje izvlači navoj izvan središta. Također, provjerite nepovratni ventil u jedinici za ubrizgavanje – ako je istrošen, može uzrokovati fluktuacije tlaka između ciklusa. Preporučujemo bilježenje krivulja temperature kalupa i tlaka ubrizgavanja tijekom najmanje 100 uzastopnih ciklusa kako bi se identificirala povremena odstupanja.
P 2: Može li sama sirovina utjecati na koncentričnost čepova boca?
O 2: Da, značajno. Ako plastična smola ima nedosljedan indeks tečenja taline (MFI) ili sadrži previše brušenja, šupljina se može neravnomjerno ispuniti, što dovodi do necentralne jezgre. Na primjer, kalup za poklopac od 5 galona zahtijeva vrlo stabilnu vrstu HDPE ili PP. Jednom smo riješili problem koncentričnosti jednostavnim prelaskom s dobavljača s varijacijom MFI od ±15% na dobavljača s varijacijom od ±5%. Također, uvijek dobro osušite materijal – vlaga stvara plinske džepove koji ometaju simetrično punjenje.
P 3: Kako mogu izmjeriti koncentričnost čepa boce na brz i praktičan način u proizvodnom pogonu?
O 3: Brza i učinkovita metoda je korištenje mjerača koncentričnosti s indikatorom na brojčanik. Postavite čep na trn koji odgovara završnici boce, a zatim ga okrenite za 360° dok mjerite vanjski prsten ili odstupanje navoja. Za proizvodnju velikih količina također možete koristiti sustav za viziju koji provjerava zaobljenost kape od vrha prema dolje. Opće pravilo za kalupe za čepove boca s vodom: ukupno naznačeno otjecanje (TIR) mora biti ≤0,05 mm za dobro brtvljenje. Ako nemate mjerač, jednostavnim go/no-go testom s uzorkom uskog grla može se otkriti velika neusklađenost.
P 4: Koja je najčešća pogreška u održavanju koja s vremenom uništava koncentričnost?
A 4: Zanemarivanje istrošenosti klina za izbacivanje i podmazivanja vodilice. Istrošene igle za izbacivanje guraju se neravnomjerno, naginjući poklopac dok se izbacuje iz kalupa – to često dovodi do deformacije izvan središta prije nego se poklopac potpuno ohladi. Slično, ako su stupovi vodilica suhi ili istrošeni, dvije polovice kalupa ne zatvaraju se savršeno paralelno, uzrokujući postupni gubitak koncentričnosti. Preporučamo provjeru visine klina za izbacivanje svakih 50.000 ciklusa i podmazivanje vodećih stupova tjedno. Ovo je posebno kritično za kalupe s više šupljina koji proizvode tisuće čepova na sat.
P 5: Uzrokuje li veća brzina ubrizgavanja uvijek probleme koncentričnosti?
O 5: Ne uvijek, ali nekontrolirana velika brzina često jest. Velika brzina može uzrokovati učinak "mlazanja" – talina puca ravno u šupljinu i savija se preko sebe, stvarajući unutarnje naprezanje i asimetrično strujanje. Međutim, kod nekih dizajna kapica s tankim stijenkama, brzo punjenje praćeno niskim pritiskom zadržavanja zapravo poboljšava koncentričnost brzim smrzavanjem vanjskog sloja. Ključno je pokrenuti simulaciju protoka ili napraviti test kratkih udaraca: ako se šupljina nejednako puni s jedne strane, usporite; ako se ravnomjerno puni, ali ima tragove potonuća, prilagodite pritisak držanja. Ne postoji jedinstvena "ispravna" brzina - ovisi o geometriji poklopca i materijalu.
Zaključak
Osiguravanje koncentričnosti čepova boca proizvedenih kalupom proces je u više koraka koji uključuje pažljiv dizajn, pravilan odabir materijala, precizno brizganje, inspekciju nakon kalupljenja i redovito održavanje kalupa. Obraćajući pozornost na ove čimbenike, možete proizvesti čepove visoke kvalitete s izvrsnom koncentričnošću.
Ako ste na tržištu za pouzdanimKalup za čepove bocailiKalup za čep od 5 galona, tu smo da pomognemo. Imamo širok raspon kalupa koji su dizajnirani i proizvedeni prema najvišim standardima. Kontaktirajte nas kako bismo razgovarali o vašim specifičnim zahtjevima i zajedno ćemo proizvesti savršene čepove za vaše proizvode.
Reference
- "Priručnik za injekcijsko prešanje" O. Olajidea
- "Plastični materijali i obrada" JA Brydsona